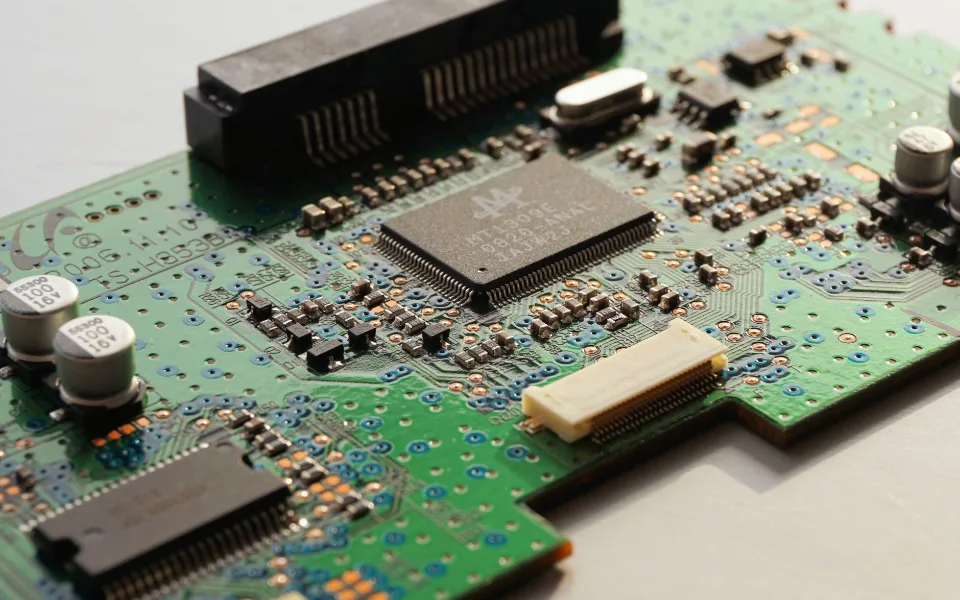
导言:单片机技术的演进正全面加速 如果你还认为单片机(MCU)只是用来跑简单延时控制、点灯或基础自动化的芯片,那你可能会错过整个嵌入式世界正在发生的巨大变化。MCU 是现代电子硬件的大脑——从物联网传感器、汽车电子,到工业自动化和智能硬件,都离不开它。在 2025 年及之后,MCU 技术正以前所未有的速度迭代,为嵌入式系统带来更高的能效比、更丰富的无线连接以及更强的本地算力。...
SMT 表面贴装技术实战指南:涵盖锡膏、回流焊、元器件与制程管控 一、锡膏、钢网与车间基础规范 标准 SMT 贴片车间的环境温度一般要求控制在 25°C ± 3°C。 锡膏印刷所需的常用工具包括:锡膏、钢网(模板)、刮刀、擦拭纸、无尘布、清洗剂、搅拌刀。 常用无铅锡膏合金配比为 Sn/Ag/Cu 305(96.5% 锡 / 3.0% 银 / 0.5% 铜),熔点约为 217°C。 锡膏主要由两大部分构成:金属焊锡粉与助焊剂。 助焊剂在焊接过程中的作用是:去除焊盘与引脚氧化物、降低表面张力,并防止加热过程中再次氧化。 锡膏中焊锡粉与助焊剂的常见体积比约为 1:1,重量比约为 9:1。 使用锡膏必须严格遵循先进先出(FIFO)原则,拆封上机前必须完成两项准备:充分回温与搅拌均匀。 对于湿敏元器件(MSD),拆包时湿度指示卡(HIC)对应指示点必须显示为蓝色才可直接贴装。 常见钢网制作工艺有:化学蚀刻、激光切割、电铸成型、纳米涂层;其中激光钢网可进行局部修整或返修开口。 SMT 是 Surface Mount Technology 的缩写,即表面贴装技术——将元器件直接贴装焊接在 PCB 表面焊盘上。 二、ESD 防静电、元器件与工程文件 ESD 指 Electrostatic Discharge(静电放电),是电子制造现场必须严控的关键隐患。 一套完整的 SMT 贴片机程序通常由五部分数据组成:PCB 基板数据、Mark 点数据、供料器(Feeder)数据、吸嘴数据、元器件数据库。 存放湿敏元器件的干燥柜,内部相对湿度应长期控制在 10% RH 以下。 常见被动(无源)器件包括:电阻、电容、电感、普通二极管;常见主动(有源)器件包括:三极管、MOS 管、集成电路(IC)。 SMT 不锈钢钢网的常见厚度通常为 0.12 mm 或 0.15 mm(视器件最小引脚间距而定)。 产线排产时应尽量平衡高速机与多功能泛用机的贴装节拍(Cycle Time),避免瓶颈拖慢整线效率。 静电产生的主要来源包括:摩擦、分离、感应与传导。 静电危害:击穿敏感芯片、吸附灰尘污染; 消除手段:离子风机中和、可靠接地、防静电屏蔽包装。 常用贴片封装尺寸对应关系: 英制 0603 = 0.06" × 0.03" 公制 3216 = 3.2 mm × 1.6 mm(对应英制 1206) 典型丝印代码识别示例: 排阻 "ERB-05604-J81":"4" 表示 4 组独立电阻,阻值 56Ω; 电容 "ECA-0105Y-M31":典型标称容量按代码体系换算校验(需对照厂商规格书确认有效数字与倍率)。 常见生产受控变更文件类型: ECN = Engineering Change Notice(工程变更通知单); SWR = Special Work Request(特殊作业申请单)。 以上文件均需相关部门会签并由文控中心正式发行后方可执行。 三、5S 现场与品质管理基础 车间 5S 管理指的是:整理(Sort)、整顿(Set in order)、清扫(Shine)、清洁(Standardize)、素养(Sustain)。 PCB 真空防潮包装的主要目的是防止板面受潮氧化与灰尘污染。 品质管理的**“三不原则”**: 不接收不良品; 不制造不良品; 不流出不良品。 品质保证的五个核心步骤: 准确理解客户需求; 将需求转化为可执行的作业标准; 培训一线操作人员; 持续稽核并改进工艺; 确保最终客户满意。 鱼骨图(因果分析图)中的 4M1E / 4M1H 要素指的是:人(Man)、机(Machine)、料(Material)、法(Method)、环(Environment / 环境)。 四、制程管控与丝印读数 锡膏的典型成分构成: 金属合金焊粉(重量占比 85%–92%); 溶剂、松香/树脂、防塌陷触变剂、活化剂等。 冷藏锡膏使用前如果不充分回温,表面会凝结水汽,回流焊时极易导致**炸锡与锡珠(Solder Ball)**缺陷。 常见 SMT 飞达(Feeder)上料模式:预备(Preparation)、优先更换(Priority Exchange)、普通更换、快速接料。 PCB 在贴片机内的常见定位夹紧方式:真空吸附、机械定位孔、边沿夹持、侧边导轨定位。 常见贴片电阻丝印读数: "272" = 2.7 kΩ(27 × 10² Ω); "485" = 4.8 MΩ(48 × 10⁵ Ω)。 五、品质指标与回流焊温度曲线 BGA 芯片表面打标通常包含:厂商标志、器件型号、规格参数以及生产周期/批次代码(Date/Lot Code)。 品质的真谛在于:“第一次就把事情做对。” 常见品管环节包括:IQC(来料检验)、IPQC(制程检验)、FQC(成品检验)、OQC(出货检验)。 质量控制中的鱼骨图重在开展系统性的因果根因分析。 CPK(制程能力指数)用来衡量一条工序在稳定受控状态下满足规格公差的实际能力。 在回流焊炉内,助焊剂通常从**预热区(Preheat)**开始挥发溶剂并逐步激活去氧化作用。 理想的回流焊温度曲线中,冷却区的降温斜率应与升温速率相协调,以减小热应力冲击并保证焊点结晶致密。 典型的回流焊四段温区曲线:升温区(Ramp)→ 恒温浸润区(Soak)→ 回流峰值区(Reflow)→ 冷却区(Cool)。 目前最普遍使用的 PCB 基材为 FR-4(阻燃型环氧玻璃纤维布覆铜板)。 SMT 加工中对 PCB 翘曲度的常规允许上限通常不超过对角线长度的 0.75%(具体高密 BGA 板要求更严)。 回流焊过程中如果元器件两端受热不均,极易引发立碑(Tombstoning)、偏移或假焊冷焊。 六、设备参数、包装与 SMT 演进 传统主板类产品常见标准 BGA 锡球直径为 0.76 mm(现代高密板已拓展至 0.5 mm、0.4 mm 及更小)。 **绝对坐标系统(ABS)**是高速贴片机精准定位 XY 移动的基础;高速机主要贴装阻容与小晶体管,泛用机负责大尺寸 IC 与异形件。 常见贴片陶瓷电容编码中后缀字母 K 通常代表容差 ±10%(J 为 ±5%,M 为 ±20%)。 早期松下 Panasert 等日系贴片设备常采用三相 200V ±10% AC 供电规范(国内接入需配专用变压器)。 SMT 卷盘(Tape Reel)最常用的外径规格为 7 英寸 与 13 英寸。 钢网开孔设计往往会相对 PCB 焊盘做微缩或倒角处理(例如单边内缩数微米到十数微米),以减少锡珠与连锡。 BIOS(基本输入输出系统)负责计算机上电自检、底层硬件初始化及引导控制。 若真空包装拆开后 IC 湿度指示卡 显示湿度超过 30%(变粉红),说明芯片可能已经受潮,贴片前必须按规范烘烤除湿。 锡膏配比的经典记忆数值: 重量比约 90% 焊粉 / 10% 助焊剂; 体积比约 50% 焊粉 / 50% 助焊剂。 SMT 技术起源于 20 世纪 60 年代中期,最早在航空航天与军工电子领域推动发展。 七、物料编带、工具与产线流程 8 mm 宽纸质编带的常规步进间距(Pitch)为 4 mm(部分小封装为 2 mm);注意载带标准宽度中没有 “20 mm”(常用为 8、12、16、24、32、44、56 mm)。 20 世纪 70 年代初兴起的 HCC 指的是气密无引脚芯片载体(Hermetically Sealed Leadless Chip Carriers)。 基础换算:电阻丝印 "272" = 2.7 kΩ;100 nF 电容等价于 0.1 µF。 常见贴片机机械架构可分为: 流水线式(In-line); 转塔旋转式(Rotary turret); 拱架式/龙门式(Gantry-type)。 按松香活性分级,助焊剂主要分为:R(纯松香)、RMA(中等活性)、RA(高活性)、RSA(超强活性)。 贴片电阻电容最常用的绝缘本体材料是陶瓷。 常用 SMT 手工返修工具包括:恒温烙铁、热风枪/BGA 返修台、吸锡器/吸锡带、防静电精密镊子。 手工浸锡炉(锡锅)用于常规无铅或传统插件上锡时,温度设定需严格匹配焊料熔点与器件耐热窗口(如传统有铅常见 245°C 附近,无铅通常更高)。 标准 SMT 贴片生产线流程:上板机 → 锡膏印刷机 →(SPI 锡膏检测)→ 高速贴片机 → 泛用贴片机 → 回流焊炉 →(AOI 检测)→ 收板机。 现代计算机与工业控制主板最常用的 PCB 基材依然是环氧玻璃纤维(FR-4)。 八、制程参数与光学/X 光检测 贴片排阻(Resistor Network)通常属于无极性器件(特殊内置二极管阵列除外)。 大多数商用锡膏印刷到 PCB 上之后,其最佳粘附保持窗口约为 4 小时,超时需洗板重印。 SMT 设备常用标准压缩空气供气压力一般为 5 kg/cm²(约 0.5 MPa / 71 psi);贴装顺序原则通常是先贴小件、后贴大件。 对于正面插件(PTH)与背面贴片(SMT)混装工艺,当底部贴片器件过波峰焊时常采用**双波峰(紊流波+平滑波)**配合治具保护。 SMT 常见品质检测手段包括: 人工目检(Visual Inspection); X-Ray 射线检测(专查 BGA/QFN 底部焊球与气泡); AOI 自动光学检测。 手工烙铁与热风枪返修时的传热过程同时包含热传导(Conduction)与热对流(Convection)。 传统有铅高熔点 BGA 锡球典型配比为 Sn90 / Pb10(无铅产品则普遍采用 SAC305 等无铅合金)。 常见钢网加工方式:激光切割、电铸成型、化学蚀刻。 回流焊各温区设定不能只看面板显示值,必须使用热电偶测温仪(炉温测试仪)贴附实际 PCB 测温并优化曲线。 过完回流焊冷却后,元器件焊端与焊盘应形成光亮、润湿良好、机械牢固的金属间化合物(IMC)结合。 九、品质演进、测试与焊料特性 制造业质量管理演进历程:TQC(全面质量控制)→ TQA(全面质量保证)→ TQM(全面质量管理)。 ICT(在线测试 / In-Circuit Testing)通过针床治具接触板面测试点,对板上分立器件及连接进行静态与上电前通断量测。 静电的特点是高电压、低电流,且受环境相对湿度影响极大(越干燥越容易积累静电)。 焊锡合金相比纯金属的优势在于: 更低的共晶熔点; 在焊接温度下具备良好流动性与润湿性; 凝固后满足机械结合强度与导电要求。 只要更换回流焊炉内零件、调整风速链速或切换不同厚度/尺寸的 PCB,都必须重新实测炉温曲线。 十、供料结构、机械传动与缺陷排查 西门子等高速贴片系统多采用闭环电子伺服驱动控制,兼顾速度与定位精度。 锡膏厚度测试仪(SPI)通常利用激光三角测量或结构光检测印刷后的: 锡膏高度; 体积与厚度; 印刷面积与偏移量。 常见 SMT 供料器类型:振动供料器(管装 IC)、托盘供料器(Tray 盘)、编带供料器(Tape-and-Reel)。 贴片机内部常见机械传动结构:凸轮机构、连杆机构、精密滚珠丝杠驱动、直线导轨滑块机构。 当目检无法确定某颗物料是否贴错或极性存疑时,应立即核对: 受控 BOM 表; 客户/工程确认资料; 首件/黄金样板(Golden Sample)。 十一、回流缺陷根因分析与温区作用 载带规格标注为 "12w8P" 时,表示带宽 12 mm、料距 8 mm,飞达步进应设为每次进给 8 mm。 常见回流焊炉类型包括:全热风对流回流焊、充氮保护回流焊、激光局部回流焊、红外线回流焊。 小批量 SMT 样机打样常见的三种落地方式: 全自动 SMT 产线打样; 手工刷锡膏 + 贴片机贴装; 手工刷锡膏 + 手工精细贴装(适合 1–5 片极小样机)。 常见 PCB 光学基准点(Mark / Fiducial)形状:实心圆、十字形、正方形、菱形、三角形等(目前行业最推荐标准实心圆)。 升温过快或冷却过猛导致的不当炉温曲线,容易在多层陶瓷电容(MLCC)等脆性器件上诱发微裂纹(Microcracks)。 回流焊后产生**锡珠(Solder Balls)**的常见原因: PCB 焊盘与阻焊开窗设计欠佳; 钢网开口偏大、锡量过多; 贴片机下压过深导致锡膏被挤出焊盘; 锡膏回温吸潮或粘度过低发生塌陷; 预热升温斜率过陡,溶剂急剧汽化炸锡。 印刷阶段引发**连锡桥接(Solder Bridging)**的常见原因: 锡膏金属含量偏低或粘度不足 → 印刷后塌陷外溢; 钢网开孔过大 → 下锡量过多; 钢网孔壁粗糙 → 脱模拉尖; 钢网底部残留余锡 → 适当调低刮刀压力并加强真空+溶剂底面擦拭。 回流焊四大温区的核心作用: 预热区(Preheat):平稳升温,使锡膏中部分低沸点溶剂受热挥发; 恒温浸润区(Soak):全板均温,充分激活助焊剂并清除焊盘与引脚氧化层; 回流区(Reflow):突破焊锡熔点,形成良好润湿与冶金焊接; 冷却区(Cooling):受控降温使焊点快速凝固,形成致密可靠的焊点结晶结构。